বাড়ি / খবর / শিল্প সংবাদ / স্পার্ক প্লাগ টর্ক স্পেক্স: থ্রেড আকার এবং প্রধান উপাদান দ্বারা সঠিক মান
শিল্প সংবাদ
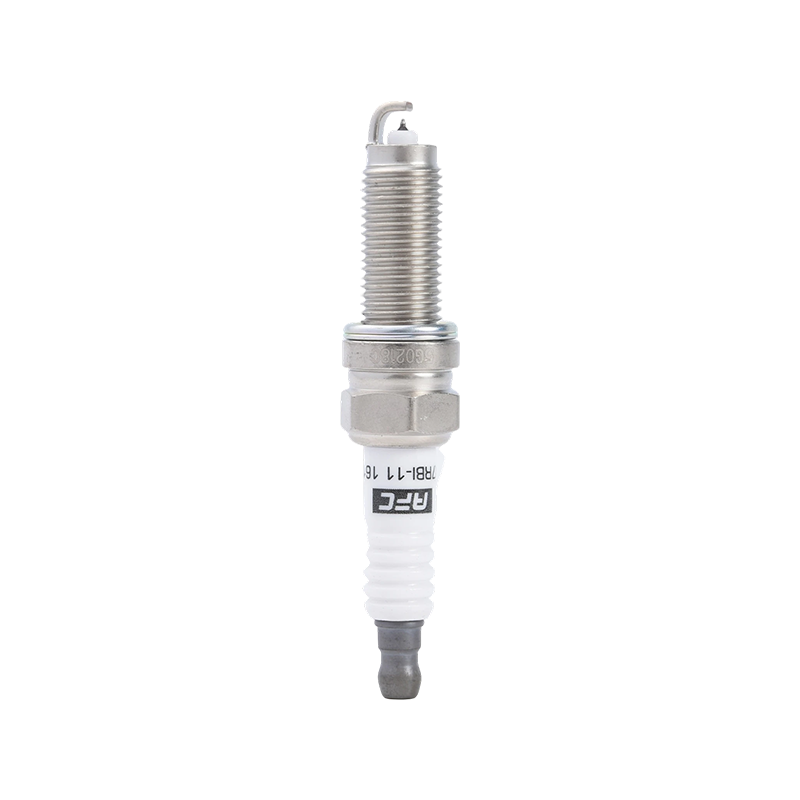
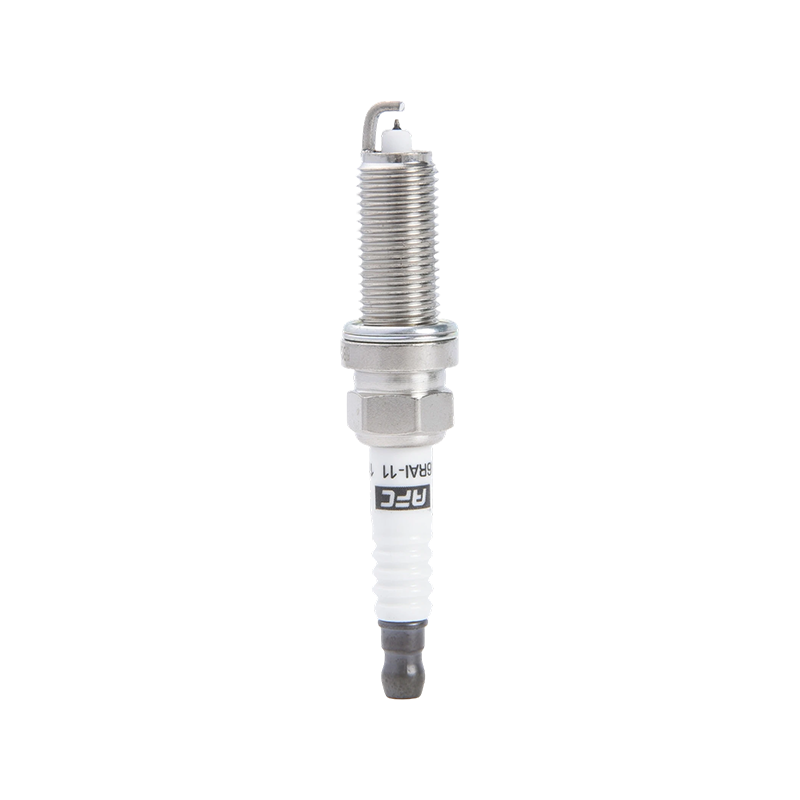
বেশিরভাগ যাত্রীবাহী গাড়ির ইঞ্জিনের জন্য সঠিক স্পার্ক প্লাগ টর্ক স্পেক 10 থেকে 20 ফুট-পাউন্ডের মধ্যে (14-27 Nm) একটি অ্যালুমিনিয়াম সিলিন্ডার মাথায় ইনস্টল করার সময়, এবং 20 থেকে 30 ft-lbs (27-40 Nm) এর মধ্যে ঢালাই লোহার মাথা জন্য. যাইহোক, সুনির্দিষ্ট চিত্রটি থ্রেডের ব্যাস, থ্রেড পিচ এবং আপনার নির্দিষ্ট ইঞ্জিনের প্রধান উপাদানের উপর নির্ভর করে — তাই ইনস্টল করার আগে সর্বদা আপনার গাড়ির পরিষেবা ম্যানুয়াল বা স্পার্ক প্লাগ প্রস্তুতকারকের প্রকাশিত টর্ক টেবিলের সাথে যাচাই করুন।
DIY টিউন-আপের সময় ইঞ্জিনের ক্ষতির সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি হল স্পার্ক প্লাগ টর্ক ভুল হওয়া। খুব কম ঘূর্ণন সঁচারক বল এবং প্লাগটি ঢিলে কম্পন করতে পারে, যার ফলে অগ্নিকাণ্ড, তাপ-স্থানান্তর ব্যর্থতা এবং শেষ পর্যন্ত থ্রেডের ক্ষতি হতে পারে। অত্যধিক, এবং আপনি মাথার থ্রেড ছিঁড়ে ফেলার ঝুঁকি নিতে পারেন - এমন একটি মেরামত যার জন্য শত শত ডলার শ্রম খরচ হতে পারে। একটি ভাল ইনস্টল এবং একটি নষ্ট মাথার মধ্যে পার্থক্য 5 ফুট-পাউন্ডের মতো হতে পারে।
এই নির্দেশিকাটি থ্রেডের আকার অনুসারে স্ট্যান্ডার্ড টর্কের মান থেকে শুরু করে, আপনার কাছে টর্ক রেঞ্চ না থাকলে অনুভব করে টর্ক করা, অ্যালুমিনিয়াম এবং লোহার মাথা, তামা এবং ইরিডিয়াম প্লাগ এবং নতুন বনাম ব্যবহৃত থ্রেডের মধ্যে পার্থক্য পর্যন্ত সবকিছুই কভার করে।
কতটা ঘূর্ণন সঁচারক বল প্রয়োগ করতে হবে তা নির্ধারণের ক্ষেত্রে একটি স্পার্ক প্লাগের থ্রেড ব্যাস হল সবচেয়ে গুরুত্বপূর্ণ পরিবর্তনশীল। বৃহত্তর ব্যাসের প্লাগগুলির একই ক্ল্যাম্পিং শক্তি অর্জনের জন্য আরও টর্কের প্রয়োজন হয়। নীচে NGK, Denso, এবং Bosch ইনস্টলেশন নির্দেশিকা থেকে ডেটার উপর ভিত্তি করে একটি বিস্তৃত রেফারেন্স টেবিল রয়েছে।
| থ্রেড সাইজ | অ্যালুমিনিয়াম হেড (ft-lbs) | অ্যালুমিনিয়াম হেড (Nm) | কাস্ট আয়রন হেড (ft-lbs) | কাস্ট আয়রন হেড (Nm) |
|---|---|---|---|---|
| 10 মিমি | 8-10 | 11-14 | 10-12 | 14-16 |
| 12 মিমি | 10-14 | 14-19 | 14-18 | 19-24 |
| 14 মিমি (ফ্ল্যাট সিট) | 13-17 | 18-23 | 18-25 | 24-34 |
| 14 মিমি (টেপারড সিট) | 7-15 | 10-20 | 7-15 | 10-20 |
| 18 মিমি | 20-27 | 27-37 | 25-32 | 34-43 |
মনে রাখবেন যে টেপারড-সিট প্লাগগুলি (এটিকে শঙ্কু-সিট প্লাগও বলা হয়) প্লাগের টেপারড সিট এবং মাথার মধ্যে মেটাল-টু-মেটাল যোগাযোগের মাধ্যমে সিল করে, তাই একই থ্রেড সাইজের গ্যাসকেট-সিট (ফ্ল্যাট-সিট) প্লাগের তুলনায় তাদের কম টর্কের প্রয়োজন হয়। দুটি বসার ধরনকে বিভ্রান্ত করা এবং ভুল টর্ক পরিসীমা প্রয়োগ করা একটি ঘন ঘন ভুল - আপনার কোন প্রকার আছে তা সনাক্ত করতে আপনার প্লাগের অংশ নম্বর পরীক্ষা করুন।
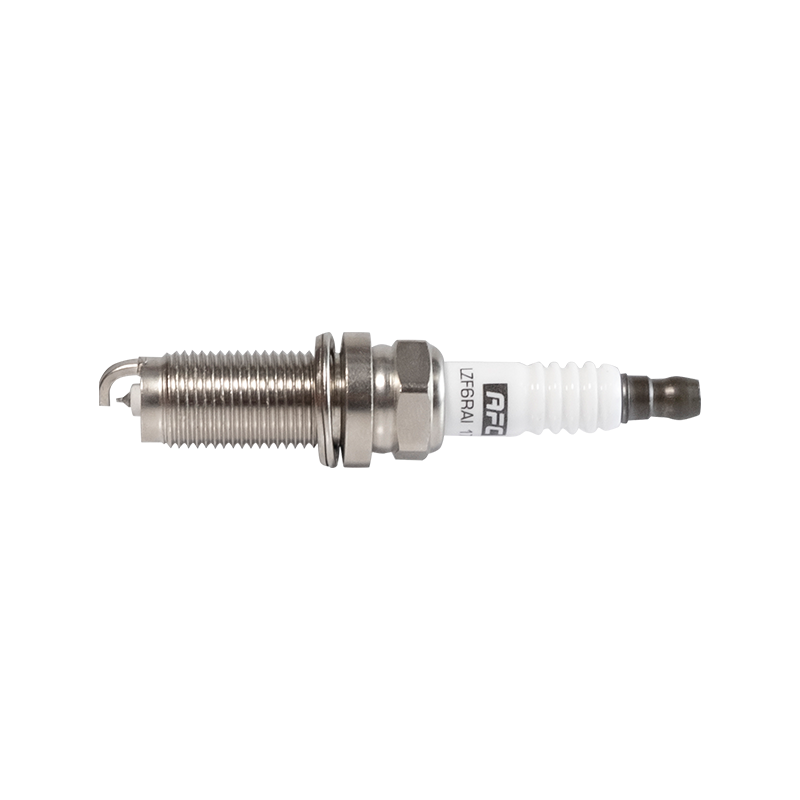
সঠিক কৌশল সঠিক টর্ক স্পেক থাকার মতোই গুরুত্বপূর্ণ। এমনকি একটি ক্যালিব্রেটেড টর্ক রেঞ্চের সাথেও, ইনস্টলেশন সিকোয়েন্সে ভুলের ফলে ভুল ক্ল্যাম্পিং, ক্রস-থ্রেডেড প্লাগ বা ক্ষতিগ্রস্থ গ্যাসকেট হতে পারে।
মাঠে — অথবা এমন গ্যারেজে যেখানে টর্ক রেঞ্চ পাওয়া যায় না — আপনি টার্ন-আফটার-স্নাগ (বা টর্ক-বাই-ফিল) পদ্ধতি ব্যবহার করতে পারেন। এটি আসলে অনেক OEM পরিষেবা ম্যানুয়ালগুলিতে একটি গ্রহণযোগ্য বিকল্প হিসাবে বর্ণিত পদ্ধতি যখন একটি টর্ক রেঞ্চ অনুপলব্ধ থাকে। যাইহোক, এটির জন্য "স্নাগ" কেমন লাগে এবং আসনের প্রকারের উপর ভিত্তি করে মানিয়ে নেওয়া আবশ্যক সে সম্পর্কে একটি ভাল বোঝার প্রয়োজন।
টার্ন-আফটার-স্নাগ পদ্ধতিটি ব্যাপকভাবে গৃহীত, তবে এটি একটি ক্যালিব্রেটেড টর্ক রেঞ্চ ব্যবহার করার চেয়ে কম সুনির্দিষ্ট এবং প্রযুক্তিবিদদের অনুভূতির উপর বেশি নির্ভরশীল। উচ্চ-পারফরম্যান্স ইঞ্জিন, টার্বোচার্জড ইঞ্জিন বা যেকোন অ্যাপ্লিকেশনের জন্য যেখানে সিলিন্ডারের মাথা বিশেষভাবে থ্রেডের ক্ষতির জন্য ঝুঁকিপূর্ণ (যেমন পাতলা থ্রেডের সাথে পুরানো অ্যালুমিনিয়াম হেড) সবসময় একটি সঠিক টর্ক রেঞ্চ ব্যবহার করুন।
অ্যালুমিনিয়াম ঢালাই লোহার তুলনায় উল্লেখযোগ্যভাবে নরম এবং কম প্রসার্য শক্তি রয়েছে। সাধারণ অটোমোটিভ-গ্রেড অ্যালুমিনিয়াম অ্যালয় (যেমন A356 সিলিন্ডার হেডে ব্যবহৃত হয়) এর ফলন শক্তি প্রায় 160-200 MPa , আনুমানিক তুলনায় 250-300 MPa ধূসর ঢালাই লোহার জন্য। এর মানে হল অ্যালুমিনিয়াম থ্রেড লোহার থ্রেডের তুলনায় অনেক কম ক্ল্যাম্পিং শক্তিতে ফালা বা পিত্ত করতে পারে।
উপরন্তু, অ্যালুমিনিয়ামের তাপ সম্প্রসারণের একটি সহগ ইস্পাত এবং ঢালাই আয়রনের প্রায় দ্বিগুণ। ইঞ্জিন অপারেশনের সময় অ্যালুমিনিয়ামের মাথা গরম হওয়ার সাথে সাথে, স্পার্ক প্লাগের চারপাশের বোরটি প্রসারিত হয়, যা সাময়িকভাবে ক্ল্যাম্পিং লোড হ্রাস করে। ইঞ্জিন ঠান্ডা হয়ে গেলে, অ্যালুমিনিয়াম আবার সংকুচিত হয়ে যায়, যা প্লাগগুলিকে আলগা ছেড়ে দিতে পারে যদি সেগুলি টর্ক রেঞ্জের নীচের প্রান্তে ইনস্টল করা থাকে। এই থার্মাল সাইক্লিং ইফেক্টটি হল একটি কারণ যে এনজিকে প্রাথমিক ইনস্টলেশনের সময় অ্যালুমিনিয়াম হেডগুলির জন্য টর্ক রেঞ্জের মধ্য থেকে উপরের প্রান্ত ব্যবহার করার পরামর্শ দেয় — যদিও এখনও উল্লেখিত সর্বোচ্চের মধ্যে ভাল থাকে।
অ্যালুমিনিয়াম হেডগুলিতে, থ্রেড সন্নিবেশ (যেমন হেলিকয়েল বা টাইম-সার্ট ইনসার্ট) কখনও কখনও উচ্চ-কার্যক্ষমতা বা ভারী-শুল্ক অ্যাপ্লিকেশনগুলিতে শক্তিশালী থ্রেড জড়িত থাকার জন্য ব্যবহৃত হয়। আপনার ইঞ্জিন যদি থ্রেড ইনসার্ট ব্যবহার করে, তাহলে ইনসার্ট প্রস্তুতকারকের টর্ক স্পেসিফিকেশনের সাথে পরামর্শ করুন, কারণ এগুলি বেয়ার-অ্যালুমিনিয়াম-থ্রেড সুপারিশ থেকে আলাদা হতে পারে।
ইলেক্ট্রোড উপাদান - তামা, প্ল্যাটিনাম, একক প্ল্যাটিনাম, ডবল প্ল্যাটিনাম, বা ইরিডিয়াম - সরাসরি প্রয়োজনীয় ইনস্টলেশন টর্ক পরিবর্তন করে না। টর্ক থ্রেডের আকার, থ্রেড পিচ, আসনের ধরন এবং মাথার উপাদান দ্বারা নির্ধারিত হয়, টিপ রসায়ন বা ইলেক্ট্রোড কনফিগারেশন দ্বারা নয়।
যাইহোক, বোঝার মতো কিছু পরোক্ষ সম্পর্ক রয়েছে:
ইরিডিয়াম এবং প্ল্যাটিনাম প্লাগগুলিতে সূক্ষ্ম, ছোট কেন্দ্র ইলেক্ট্রোড এবং আরও সূক্ষ্ম টিপ জ্যামিতি থাকে। যদিও এটি টর্কের মান পরিবর্তন করে না, এর অর্থ এই যে গ্যাপিংয়ের সময় আপনাকে আরও সতর্কতা অবলম্বন করতে হবে — কেন্দ্রের ইলেক্ট্রোড বাঁকিয়ে কখনই একটি ইরিডিয়াম স্পার্ক প্লাগ ফাঁক করার চেষ্টা করবেন না। পাতলা ইরিডিয়াম ডগা ভেঙ্গে যেতে পারে। এই প্লাগগুলি সাধারণত প্রস্তুতকারকের কাছ থেকে প্রাক-গ্যাপ করা হয় এবং শুধুমাত্র গ্রাউন্ড ইলেক্ট্রোডকে আলতো করে বাঁকিয়ে (যদি প্রয়োজন হয়) সামঞ্জস্য করা উচিত।
কপার-কোর প্লাগগুলি পুরানো যানবাহন বা উচ্চ-পারফরম্যান্স রেসিং অ্যাপ্লিকেশনগুলিতে সবচেয়ে সাধারণ। তাদের সাধারণত স্ট্যান্ডার্ড ইলেক্ট্রোড মাপ থাকে এবং উপরের স্ট্যান্ডার্ড থ্রেড-এবং-সিট-টাইপ নিয়মের বাইরে কোন বিশেষ টর্ক বিবেচনা করা হয় না।
কিছু উচ্চ-পারফরম্যান্স প্লাগগুলিতে বর্ধিত নাকের নিরোধক ডিজাইন রয়েছে যা দহন চেম্বারে আরও প্রজেক্ট করে। এগুলি তাপের প্রতি আরও সংবেদনশীল এবং প্রয়োগের জন্য সঠিক তাপ পরিসীমা প্রয়োজন — তবে আবার, টর্কের প্রয়োজনীয়তা একই থ্রেড এবং সিট কনফিগারেশনের অন্য প্লাগের মতোই।
যেখানে প্লাগ টাইপ টর্কিংয়ের ক্ষেত্রে গুরুত্বপূর্ণ: প্রিমিয়াম ইরিডিয়াম বা ডাবল প্ল্যাটিনাম প্লাগগুলির দীর্ঘ পরিষেবা জীবন মানে তারা ইঞ্জিনে অনেক বেশি ব্যবধানের জন্য থাকে — কিছু অ্যাপ্লিকেশনে 100,000 মাইল পর্যন্ত। এই বর্ধিত থাকার সময়টি প্রাথমিক সঠিক টর্ককে আরও জটিল করে তোলে, কারণ প্লাগটি যত বেশিক্ষণ বসে থাকে, প্লাগ এবং মাথার মধ্যে তত বেশি ক্ষয় এবং গ্যালভানিক বন্ধন তৈরি হতে পারে, যদি প্লাগটি ইনস্টলেশনের সময় অতিরিক্ত শক্ত করা হয় তবে অপসারণ করা কঠিন করে তোলে।
যদিও উপরের টেবিলটি থ্রেডের আকার অনুসারে সাধারণ পরিসীমা দেয়, বাস্তব-বিশ্বের চশমা পরিবর্তিত হতে পারে। নীচে কিছু সাধারণ যানবাহনের জন্য যাচাইকৃত ফ্যাক্টরি টর্ক মান রয়েছে, যা OEM পরিষেবার ডকুমেন্টেশন থেকে নেওয়া হয়েছে এবং NGK-এর গাড়ি-নির্দিষ্ট ডাটাবেসের বিরুদ্ধে যাচাই করা হয়েছে।
| যানবাহন | ইঞ্জিন | প্লাগ থ্রেড | টর্ক (ft-lbs) | টর্ক (Nm) |
|---|---|---|---|---|
| Toyota Camry 2.5L (2018-2024) | A25A-FKS | 14 মিমি | 13 | 18 |
| Honda Civic 1.5T (2016-2024) | L15B7 | 14 মিমি | 13 | 18 |
| Ford F-150 5.0L V8 (2018–2024) | কোয়োট V8 | 14 মিমি | 11 | 15 |
| শেভ্রোলেট সিলভেরাডো 5.3L V8 (2019–2024) | L84/L82 EcoTec3 | 14 মিমি | 15 | 20 |
| BMW 3 সিরিজ 2.0T (2019-2024) | B48 | 14 মিমি (tapered) | 11 | 15 |
| সুবারু আউটব্যাক 2.5L (2020-2024) | FB25 | 14 মিমি | 17.4 | 23.5 |
| হুন্ডাই ইলান্ট্রা 2.0L (2021-2024) | Nu 2.0 MPI | 14 মিমি | 15-22 | 20-30 |
এই মান শুধুমাত্র রেফারেন্স জন্য প্রদান করা হয়. আপনার নির্দিষ্ট মডেল বছর এবং ট্রিম স্তরের জন্য সর্বদা অফিসিয়াল পরিষেবা ম্যানুয়ালটির সাথে ক্রস-রেফারেন্স করুন, কারণ উত্পাদন পরিবর্তনের ফলে কখনও কখনও টর্ক স্পেসিফিকেশনের মধ্য-চক্র আপডেট হয়।
তাপ পরিসীমা একটি পৃথক কিন্তু সম্পর্কিত ধারণা যা সঠিক টর্ক এ ইনস্টল করার পরে আপনার স্পার্ক প্লাগ কতক্ষণ এবং কতটা ভাল কাজ করে তা প্রভাবিত করে। একটি স্পার্ক প্লাগের তাপ পরিসীমা তার দহন তাপ ক্ষয় করার ক্ষমতা বর্ণনা করে — নিরোধক নাকের দৈর্ঘ্য দ্বারা রেট করা হয়।
একটি "ঠান্ডা" প্লাগের একটি ছোট ইনসুলেটর নাক থাকে এবং তাপ দ্রুত ছড়িয়ে দেয়, ডগা ঠান্ডা রাখে। এগুলি উচ্চ-কর্মক্ষমতা বা টার্বোচার্জড ইঞ্জিনগুলিতে ব্যবহৃত হয় যেখানে দহন তাপমাত্রা উন্নত হয়। একটি "হট" প্লাগের একটি দীর্ঘ অন্তরক নাক থাকে এবং এটি আরও তাপ ধরে রাখে — ডগাটিকে যথেষ্ট উষ্ণ রাখে যা ধীর গতির, কম লোড ইঞ্জিনে স্ব-পরিষ্কার করতে পারে, কার্বন ফাউলিং প্রতিরোধ করে।
ঘূর্ণন সঁচারক বল সংযোগ: যদি একটি প্লাগ সঠিক ঘূর্ণন সঁচারক বল ইনস্টল করা হয় কিন্তু ভুল তাপ পরিসীমা ব্যবহার করা হয়, প্লাগ ক্ল্যাম্পিং বল নির্বিশেষে মাথায় দক্ষতার সাথে তাপ স্থানান্তর করবে না। একটি প্লাগ যেটি খুব বেশি গরম হয় সেটি বায়ু-জ্বালানির মিশ্রণকে পূর্ব-জ্বালিয়ে দিতে পারে (ইঞ্জিন নক বা পিং ঘটাতে পারে), যখন একটি প্লাগ খুব ঠান্ডা চললে দ্রুত কার্বন জমা হয়।
তাপ পরিসীমা প্রতিটি প্রস্তুতকারকের দ্বারা আলাদাভাবে মনোনীত করা হয়। NGK যেখানে একটি সংখ্যা সিস্টেম ব্যবহার করে কম সংখ্যা ঠান্ডা প্লাগ নির্দেশ করে (যেমন, NGK BKR5E NGK BKR6E-এর চেয়ে ঠান্ডা), যখন ডেনসো বিপরীত নিয়ম ব্যবহার করে যেখানে উচ্চ সংখ্যা ঠান্ডা প্লাগ নির্দেশ করে . আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য সর্বদা প্রস্তুতকারকের তাপ পরিসীমা চার্ট পরীক্ষা করুন।
সঠিক সরঞ্জাম থাকা একটি পেশাদার-মানের ইনস্টলেশন এবং একটি অনুমান করা গেমের মধ্যে পার্থক্য করে। আপনার আসলে যা প্রয়োজন তা এখানে:
একটি 3/8-ইঞ্চি ড্রাইভ ক্লিক-টাইপ বা বিম-টাইপ টর্ক রেঞ্চ হল স্পার্ক প্লাগ ইনস্টলেশনের জন্য আদর্শ। স্পার্ক প্লাগের জন্য টর্কের পরিসর (সাধারণত 8-30 ফুট-পাউন্ড) নিম্ন পরিসরে পড়ে যেখানে অনেক সস্তা টর্ক রেঞ্চগুলি ভুল। একটি কাজ পরিসীমা সঙ্গে একটি রেঞ্চ চয়ন করুন 5-75 ফুট-পাউন্ড আপনি টুলটির সঠিক মধ্য-পরিসরে কাজ করছেন তা নিশ্চিত করতে। DIYers যারা রিয়েল-টাইম প্রতিক্রিয়া এবং নির্ভুলতা নিশ্চিত করতে চান তাদের জন্য ডিজিটাল টর্ক রেঞ্চগুলি একটি চমৎকার বিকল্প।
একটি রাবার সন্নিবেশ সহ একটি স্পার্ক প্লাগ সকেট ব্যবহার করুন — এটি সিরামিক ইনসুলেটরকে আঁকড়ে ধরে এবং ইনস্টলেশন বা অপসারণের সময় এটিকে ফাটতে বাধা দেয়। বেশিরভাগ আমেরিকান যানবাহনের জন্য সাধারণ মাপ হল 5/8 ইঞ্চি (16 মিমি) এবং অনেক আমদানি অ্যাপ্লিকেশনের জন্য 9/16 ইঞ্চি (14 মিমি)। রাবার সন্নিবেশ ছাড়া একটি স্ট্যান্ডার্ড সকেট ব্যবহার করলে ইনসুলেটর ফাটল হওয়ার ঝুঁকি থাকে।
গভীর প্লাগ কূপ বা বিশ্রী কোণগুলিতে - V6 এবং V8 ইঞ্জিনগুলিতে সাধারণ - একটি 3-6 ইঞ্চি এক্সটেনশন এবং একটি দোলা বা সার্বজনীন জয়েন্ট সকেট অ্যাডাপ্টার থ্রেড বা ইনসুলেটরের ক্ষতি করতে পারে এমন পার্শ্বীয় বল প্রয়োগ না করে প্লাগে পৌঁছানোর জন্য অপরিহার্য।
যদি বসে থাকা ইঞ্জিনে স্পার্ক প্লাগ ইনস্টল করা হয়, বা প্লাগের গর্তে ক্ষয় বা কার্বন জমা হওয়ার লক্ষণ দেখায়, তাহলে ইনস্টলেশনের আগে থ্রেডগুলি পরিষ্কার করতে একটি থ্রেড চেজার (কাটিং ট্যাপ নয়) ব্যবহার করুন। এটি নিশ্চিত করে যে প্রয়োগ করা ঘূর্ণন সঁচারক বল ধ্বংসাবশেষ থেকে থ্রেড ঘর্ষণ কাটিয়ে ওঠার পরিবর্তে ক্ল্যাম্পিং ফোর্সে অনুবাদ করে।
ইনস্টলেশনের আগে স্পার্ক প্লাগ ফাঁক চেক এবং সামঞ্জস্য করার জন্য অপরিহার্য। ওয়্যার-টাইপ ফিলার গেজগুলি ফ্ল্যাট-ব্লেড গেজের তুলনায় আধুনিক ইঞ্জিনগুলিতে সাধারণ টাইট ফাঁকগুলির জন্য আরও সঠিক, যা জীর্ণ বা গোলাকার ইলেক্ট্রোড ফাঁকগুলিতে কৃত্রিমভাবে সংকীর্ণ রিডিং দিতে পারে।
টার্বোচার্জড ইঞ্জিন, সুপারচার্জড ইঞ্জিন এবং উচ্চ-কার্যক্ষমতা সম্পন্ন স্বাভাবিকভাবে উচ্চাকাঙ্খিত ইঞ্জিনগুলি স্ট্যান্ডার্ড প্যাসেঞ্জার কার অ্যাপ্লিকেশনের তুলনায় স্পার্ক প্লাগকে আরও চরম অবস্থার সম্মুখীন করে। এটি স্পার্ক প্লাগ নির্বাচন এবং ইনস্টলেশনের বিভিন্ন দিককে প্রভাবিত করে:
বুস্টেড ইঞ্জিন (টার্বো বা সুপারচার্জড) প্রাকৃতিকভাবে উচ্চাকাঙ্খিত ইঞ্জিনের তুলনায় উল্লেখযোগ্যভাবে বেশি পিক সিলিন্ডারের চাপ তৈরি করতে পারে - কখনও কখনও এটি অতিক্রম করে 1,500–2,000 psi (103–138 বার) একটি সাধারণ NA ইঞ্জিনে 600–1,000 psi এর তুলনায় উচ্চ-বুস্ট কর্মক্ষমতা অ্যাপ্লিকেশনে। এই বর্ধিত চাপ প্লাগ এবং এর সিলিং সারফেসগুলির বিরুদ্ধে আরও শক্ত করে তোলে, সঠিক টর্ক এবং গ্যাসকেটের অখণ্ডতাকে আরও জটিল করে তোলে।
কার্যক্ষমতা অ্যাপ্লিকেশনের জন্য সাধারণত কারখানার স্পেসিফিকেশনের তুলনায় এক বা দুই ধাপ ঠান্ডা প্লাগ তাপ পরিসীমা প্রয়োজন। উদাহরণ স্বরূপ, 15 পিএসআই বুস্ট চালিত একটি ইঞ্জিন যা একটি NGK BKR6E স্টক ব্যবহার করে টেকসই উচ্চ-লোড অপারেশনের জন্য একটি BKR7E বা BKR8E প্রয়োজন হতে পারে। এটি টর্ক স্পেস পরিবর্তন করে না, তবে বিস্ফোরণ এবং প্রাক-ইগনিশন প্রতিরোধ করতে এটি অবশ্যই সঠিকভাবে মেলে।
উচ্চ-পারফরম্যান্স ইঞ্জিনগুলিতে, এমনকি প্রিমিয়াম ইরিডিয়াম স্পার্ক প্লাগগুলির প্রতি 20,000-30,000 মাইল স্টক অ্যাপ্লিকেশনগুলিতে সাধারণত 60,000-100,000 মাইলের পরিবর্তে প্রায়শই প্রতিস্থাপনের প্রয়োজন হতে পারে। আরো ঘন ঘন অপসারণ এবং পুনরায় ইনস্টলেশন চক্র মানে থ্রেড অবস্থা নিবিড়ভাবে পর্যবেক্ষণ করা আবশ্যক — উপরে উল্লিখিত থ্রেড চেজার টুল আরও গুরুত্বপূর্ণ হয়ে ওঠে।
রেস অ্যাপ্লিকেশনগুলিতে যেখানে কম্পনের মাত্রা চরম, কিছু ইঞ্জিন নির্মাতারা উচ্চ-কম্পন পরিবেশেও ক্ল্যাম্পিং বজায় রাখতে অল্প পরিমাণে থ্রেড লকার (মানক লোকটাইট নয়, কিন্তু উদ্দেশ্য-তৈরি উচ্চ-তাপমাত্রার প্লাগ সিলান্ট) প্রয়োগ করে। এই ক্ষেত্রে, টর্ক স্পেস ইঞ্জিন নির্মাতা দ্বারা প্রদান করা হয় এবং মান OEM নির্দেশিকা থেকে ভিন্ন হতে পারে।
পুরানো স্পার্ক প্লাগগুলি সরিয়ে ফেলা — বিশেষ করে অ্যালুমিনিয়ামের মাথা থেকে এবং বিশেষ করে দীর্ঘ পরিষেবা বিরতির পরে — যেখানে অনেক ইঞ্জিন থ্রেডের ক্ষতি বজায় রাখে। স্টিল প্লাগ এবং অ্যালুমিনিয়াম হেডের মধ্যে গ্যালভানিক ক্ষয়ের সংমিশ্রণ, প্লাগটিকে মাথার কাছে সামান্য ঢালাই করে তাপচক্রের ফলে মূল ইনস্টলেশন টর্কের চেয়ে অনেক গুণ বেশি টর্ক অপসারণ হতে পারে।
স্পার্ক প্লাগ গ্যাপ — সেন্টার ইলেক্ট্রোড এবং গ্রাউন্ড ইলেক্ট্রোডের মধ্যে দূরত্ব — সরাসরি স্পার্ক কার্নেলের আকার নিয়ন্ত্রণ করে এবং দহন দক্ষতা, জ্বালানী অর্থনীতি এবং নির্গমনের উপর উল্লেখযোগ্য প্রভাব ফেলে। বেশিরভাগ আধুনিক যানবাহন নির্মাতারা মধ্যে ফাঁক উল্লেখ করে 0.028 এবং 0.060 ইঞ্চি (0.7-1.5 মিমি) , যদিও কিছু উচ্চ-পারফরম্যান্স অ্যাপ্লিকেশন 0.080 ইঞ্চি (2.0 মিমি) এর মতো বড় ব্যবধান চালায়।
একটি বিস্তৃত ব্যবধান সাধারণত একটি বৃহত্তর, আরও শক্তিশালী স্পার্ক তৈরি করে যা বায়ু-জ্বালানির মিশ্রণকে আরও সম্পূর্ণরূপে এবং অধিকতর সামঞ্জস্যের সাথে জ্বালায়। যাইহোক, একটি ফাঁক যা ইগনিশন সিস্টেমের কয়েল আউটপুট ভোল্টেজের জন্য খুব বেশি প্রশস্ত তার ফলে ভুল ফায়ার হবে — কয়েলটি বিস্তৃত ব্যবধানে লাফ দেওয়ার জন্য পর্যাপ্ত ভোল্টেজ তৈরি করতে পারে না। কম শক্তিশালী কয়েল সহ পুরানো ইগনিশন সিস্টেমে এটি বিশেষভাবে গুরুত্বপূর্ণ।
একটি সংকীর্ণ ব্যবধান কুণ্ডলীটি জ্বালানোর জন্য সহজ কিন্তু একটি ছোট স্পার্ক তৈরি করে যা চর্বিহীন মিশ্রণগুলিকে নির্ভরযোগ্যভাবে জ্বলতে পারে না বা পাতলা করতে পারে না — আধুনিক ডাইরেক্ট-ইনজেকশন ইঞ্জিনগুলির একটি উদ্বেগ যা হালকা লোডের অধীনে লীন বার্ন কৌশল ব্যবহার করে।
ইরিডিয়াম এবং লেজার-ওয়েল্ডেড প্ল্যাটিনাম প্লাগগুলির মধ্যে ফাঁক সামঞ্জস্য করার জন্য তাদের কেন্দ্রের ইলেক্ট্রোড বাঁকানো উচিত নয়। সর্বদা এই প্লাগগুলিকে শুধুমাত্র গ্রাউন্ড ইলেক্ট্রোড বাঁকিয়ে সামঞ্জস্য করুন এবং এটি একটি উদ্দেশ্য-তৈরি গ্যাপ টুল দিয়ে করুন, স্ক্রু ড্রাইভার বা অন্য ইম্প্রোভাইজড লিভার নয়।
প্রতিস্থাপন ব্যবধান প্লাগ প্রকার এবং অ্যাপ্লিকেশন দ্বারা ব্যাপকভাবে পরিবর্তিত হয়। সার্ভিস লাইফের বাইরে একটি প্লাগ ব্যবহার করার ফলে ব্যবধানের ক্ষয় বৃদ্ধি পায় (ইলেক্ট্রোডগুলি সময়ের সাথে সাথে পরিধান করে, স্পেসিফিকেশনের বাইরে ব্যবধানকে প্রশস্ত করে), ফায়ারিং ভোল্টেজের প্রয়োজনীয়তা বৃদ্ধি, কঠিন শুরু করা, খারাপ জ্বালানী অর্থনীতি এবং বর্ধিত নির্গমন।
| প্লাগ টাইপ | সাধারণ প্রতিস্থাপন ব্যবধান | নোট |
|---|---|---|
| তামা | 10,000-20,000 মাইল | সংক্ষিপ্ত জীবন; পুরানো বা কর্মক্ষমতা ইঞ্জিন জন্য সেরা |
| একক প্ল্যাটিনাম | 30,000-60,000 মাইল | বেশিরভাগ ডিআইএস (ডিস্ট্রিবিউটর-কম ইগনিশন) সিস্টেমের জন্য উপযুক্ত |
| ডাবল প্ল্যাটিনাম | 60,000-100,000 মাইল | ডিস্ট্রিবিউটর-টাইপ ইগনিশনের জন্য পছন্দ; উভয় ইলেক্ট্রোডে প্ল্যাটিনাম |
| ইরিডিয়াম | 60,000-120,000 মাইল | দীর্ঘতম জীবন; সর্বোত্তম সামগ্রিক কর্মক্ষমতা; COP সিস্টেমে ব্যবহৃত |
প্লাগ কন্ডিশন রিডিং — সরানো প্লাগের ডিপোজিট এবং ইলেক্ট্রোডের অবস্থা পরীক্ষা করা — মূল্যবান ডায়াগনস্টিক তথ্য প্রদান করে। ইনসুলেটর নাকে একটি হালকা কষা বা ধূসর আমানত স্বাভাবিক জ্বলন নির্দেশ করে। কালো, কালিযুক্ত জমা একটি সমৃদ্ধ মিশ্রণ বা তেল ফাউলিং নির্দেশ করে। সাদা বা ফোসকাযুক্ত চীনামাটির বাসন অতিরিক্ত গরম হওয়া নির্দেশ করে, যা একটি ভুল তাপ পরিসীমা, চর্বিহীন মিশ্রণ বা বিস্ফোরণের দিকে নির্দেশ করতে পারে।
একটি অ্যালুমিনিয়াম হেডে ইনস্টল করা একটি 14 মিমি ফ্ল্যাট-সিট স্পার্ক প্লাগের জন্য, সাধারণ টর্ক পরিসীমা হল 13-17 ফুট-পাউন্ড (18-23 Nm) . যাইহোক, কিছু নির্মাতারা নির্দিষ্ট অ্যালুমিনিয়াম অ্যালয় হেডের জন্য 11 ফুট-পাউন্ডের মতো কম নির্দিষ্ট করে। নিশ্চিত চিত্রের জন্য সর্বদা আপনার গাড়ির পরিষেবা ম্যানুয়াল পরীক্ষা করুন।
প্রযুক্তিগতভাবে হ্যাঁ, উপরে বর্ণিত টার্ন-আফটার-স্নাগ পদ্ধতি ব্যবহার করে, তবে অ্যালুমিনিয়াম হেড এবং যেকোনো উচ্চ-মূল্যের ইঞ্জিনের জন্য একটি ক্যালিব্রেটেড টর্ক রেঞ্চ দৃঢ়ভাবে সুপারিশ করা হয়। টার্ন-আফটার-স্নাগ পদ্ধতিটি কম বা অতিরিক্ত শক্ত হওয়ার ঝুঁকি বহন করে, বিশেষ করে অনভিজ্ঞ মেকানিক্সের জন্য।
বেশিরভাগ আধুনিক স্পার্ক প্লাগের জন্য — NGK, Denso, Bosch — উত্তর হল না। এই প্লাগগুলি নিকেল বা জিঙ্ক-কোটেড থ্রেডের সাথে আসে যা অ্যান্টি-সিজ কম্পাউন্ড ছাড়াই দখল প্রতিরোধ করার জন্য ডিজাইন করা হয়েছে। অ্যান্টি-সিজ প্রয়োগ করা এবং স্ট্যান্ডার্ড টর্ক স্পেক ব্যবহার করা ফলাফল হতে পারে 20% ওভার-ক্ল্যাম্পিং , যা অ্যালুমিনিয়াম থ্রেড খুলে ফেলার ঝুঁকি রাখে। আপনি যদি আনকোটেড প্লাগগুলিতে (যেমন কিছু কপার রেসিং প্লাগ) অ্যান্টি-সিজ ব্যবহার করেন, তাহলে টর্ক স্পেক 10-15% কমিয়ে দিন।
গরম অ্যালুমিনিয়ামের মাথায় প্লাগ ইনস্টল করা দুটি কারণে ঝুঁকিপূর্ণ: গরম হলে অ্যালুমিনিয়াম তার সবচেয়ে নরম হয় (তাপমাত্রার সাথে ফলনের শক্তি হ্রাস পায়), থ্রেড স্ট্রিপিং হওয়ার সম্ভাবনা বেশি হয়; এবং মাথার তাপীয় প্রসারণের অর্থ হল ইঞ্জিন ঠান্ডা হয়ে গেলে প্লাগটি লক্ষ্যের চেয়ে বেশি ক্ল্যাম্পিং লোড অনুভব করবে, সম্ভাব্যভাবে ভবিষ্যতে অপসারণ করা খুব কঠিন করে তুলবে।
স্ট্রিপড থ্রেডের লক্ষণগুলির মধ্যে রয়েছে: প্রথম কয়েকটি থ্রেডের পরে প্লাগটি প্রতিরোধ ছাড়াই ঘোরে, টর্ক রেঞ্চ প্রত্যাশিত সময়ের চেয়ে অনেক তাড়াতাড়ি নির্দিষ্ট জায়গায় পৌঁছে যায় (বা কখনও প্রতিরোধ প্রদান করে না), সেই সিলিন্ডারে কম্প্রেশন রিডিং অস্বাভাবিকভাবে কম হয়, বা প্লাগ চালু হওয়ার পরে ইঞ্জিনের চারপাশে নিষ্কাশন গ্যাসগুলি দৃশ্যমান বা শ্রবণযোগ্য হয়। যদি আপনি ছিনতাই থ্রেড সন্দেহ করেন, অবিলম্বে বন্ধ করুন এবং ইঞ্জিন চালাবেন না — একটি আলগা প্লাগ সম্পূর্ণরূপে উড়িয়ে দেওয়া যেতে পারে।
সাধারণত কোন - টর্ক স্পেস থ্রেড জ্যামিতি এবং মাথার উপাদান দ্বারা নির্ধারিত হয়, ব্র্যান্ড দ্বারা নয়। একই 14 মিমি থ্রেড সহ একটি NGK এবং একটি ডেনসো প্লাগ, একই আসনের ধরন এবং একই মাথায় ইনস্টল করা একই টর্কের প্রয়োজন। ব্র্যান্ড-নির্দিষ্ট টর্ক টেবিলগুলি প্রধানত প্লাগ আবরণের বিভিন্নতার জন্য দায়ী, তবে পার্থক্যগুলি সামান্য।
হ্যাঁ। ওভার-টর্কিং স্পার্ক প্লাগের সিরামিক ইনসুলেটরকে ক্র্যাক করতে পারে, যার ফলে স্পার্কটি ইলেক্ট্রোডের ফাঁক জুড়ে না হয়ে ক্র্যাক বরাবর ট্র্যাক করতে পারে। এর ফলে অসামঞ্জস্যপূর্ণ ইগনিশন, মিসফায়ার কোড (OBD-II সিস্টেমে P030X), রুক্ষ নিষ্ক্রিয়, এবং পাওয়ার আউটপুট কমে যায়।
একটি সংকুচিত (ব্যবহৃত) গ্যাসকেটের সাথে পূর্বে ব্যবহৃত স্পার্ক প্লাগ পুনরায় ইনস্টল করার সময়, প্রায় ব্যবহার করুন আঙুল শক্ত করার পরে 1/8 টার্ন (45 ডিগ্রি) অতিরিক্ত ঘূর্ণন নতুন প্লাগের জন্য ব্যবহৃত সম্পূর্ণ 1/2 থেকে 2/3 টার্নের পরিবর্তে। টর্ক রেঞ্চ ব্যবহার করলে, স্পেকটি নতুনের মতোই হয় — কিন্তু যেহেতু গ্যাসকেট ইতিমধ্যেই সেট করা আছে, প্লাগটি একটি নতুন প্লাগের প্রয়োজনের তুলনায় অনেক কম কৌণিক ভ্রমণের পরে নির্দিষ্ট টর্কে পৌঁছাবে।
হ্যাঁ — এবং বিশেষ করে মোটরসাইকেল অ্যাপ্লিকেশানগুলিতে গুরুত্বপূর্ণ, যেখানে ইঞ্জিনগুলি প্রায়শই অ্যালুমিনিয়াম সিলিন্ডার হেড দিয়ে বায়ু-ঠাণ্ডা করা হয় যার মধ্যে খুব পাতলা থ্রেড অ্যাঙ্গেজমেন্ট গভীরতা থাকে (কখনও কখনও 4-5টি থ্রেড বাঁক হয়)। অনেক মোটরসাইকেল নির্মাতারা একই থ্রেড আকারের জন্য স্বয়ংচালিত সমতুল্যগুলির তুলনায় উল্লেখযোগ্যভাবে কম টর্ক স্পেস প্রকাশ করে। সর্বদা আপনার মোটরসাইকেলের পরিষেবা ম্যানুয়াল-এর স্পেসিফিকেশন ব্যবহার করুন এবং মোটরসাইকেলের ইঞ্জিনে কখনই স্বয়ংচালিত টর্ক মান প্রয়োগ করবেন না।
স্পার্ক প্লাগ হেক্স সাইজ এবং সকেট সাইজ থ্রেড ব্যাস থেকে ভিন্ন। বেশিরভাগ 14 মিমি থ্রেড প্লাগ সকেটের জন্য 5/8 ইঞ্চি (16 মিমি) হেক্স ব্যবহার করে, যখন অনেক 12 মিমি থ্রেড প্লাগ একটি 9/16 ইঞ্চি (14 মিমি) বা 5/8 ইঞ্চি হেক্স ব্যবহার করে। প্লাগের উপরের অংশটি নিজেই পরীক্ষা করুন — হেক্সের মাত্রা দৃশ্যমান — অথবা কাজ শুরু করার আগে সঠিক সকেটের আকার নিশ্চিত করতে একটি ক্রস-রেফারেন্স চার্টে অংশ নম্বরটি দেখুন৷